図面の不明点は調べてから依頼|萬代の見積前チェック
- 図面の材質記号や熱処理・加工指示に不明点があり、見積のやり直しや加工後の行き違いが起きている方へ。
- 萬代は図面を読み込み、不明点を下調べしたうえで加工上の注意点を添え、材質・加工内容に合う加工業者と連携し選定・提案します。
- 材質【材質】に関わる別作加工品のご相談は、萬代へお気軽にご連絡ください。
「この図面、見積お願いします。」萬代には、毎日のように図面付きのご依頼が届きます。
商社の仕事は、いただいた図面をそのまま加工業者さんへ流し、返ってきた金額を回答する……いわゆる「右から左」で済ませることもできてしまいます。
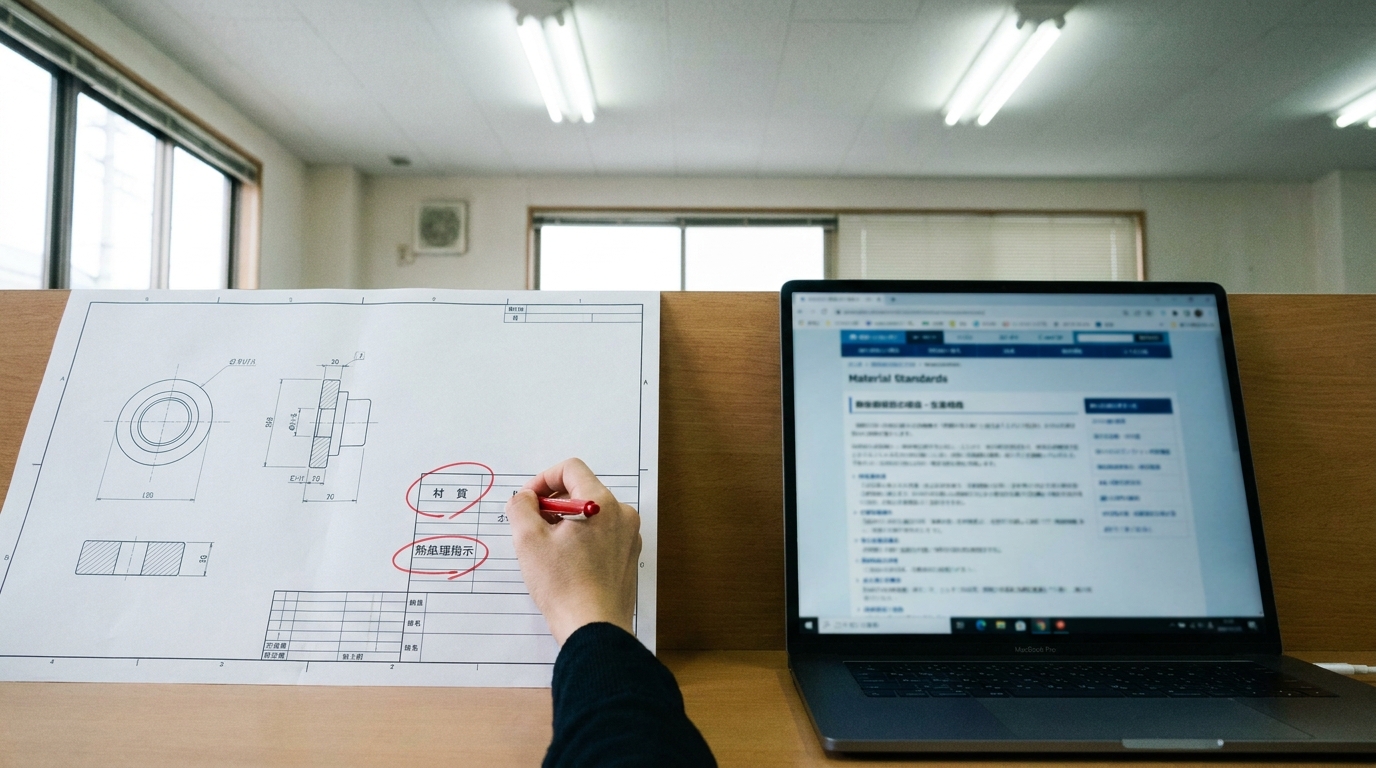
でも萬代では、図面を受け取ったらまず目を通し、材質記号・熱処理・加工指示で分からないところがあれば、ネットや生成AIで下調べしてから加工業者さんへ依頼するようにしています。今回は、実際に社内で調べた事例をもとに、その進め方をご紹介します♪
【「右から左」の見積で起こりがちなこと】
図面は、設計者の方の意図が詰まった指示書です。ただ、材質の呼び方が通称だったり、熱処理の方法までは書かれていなかったりすることも珍しくありません。
そのまま加工業者さんへ流すと、こんなことが起こりがちです。
- 加工業者さんごとに解釈が分かれ、見積の前提がそろわない
- 見積後に「この条件では難しい」と差し戻され、回答が遅れる
- 加工してから不具合が分かり、再製作になる
せっかく急いで見積を回しても、あとで手戻りが出れば、結局お客さまをお待たせしてしまいますよね。だからこそ萬代では、依頼の「前」に一手間かけることを大切にしています。
【萬代の進め方:調べる → 注意点を添える → 業者を選ぶ】
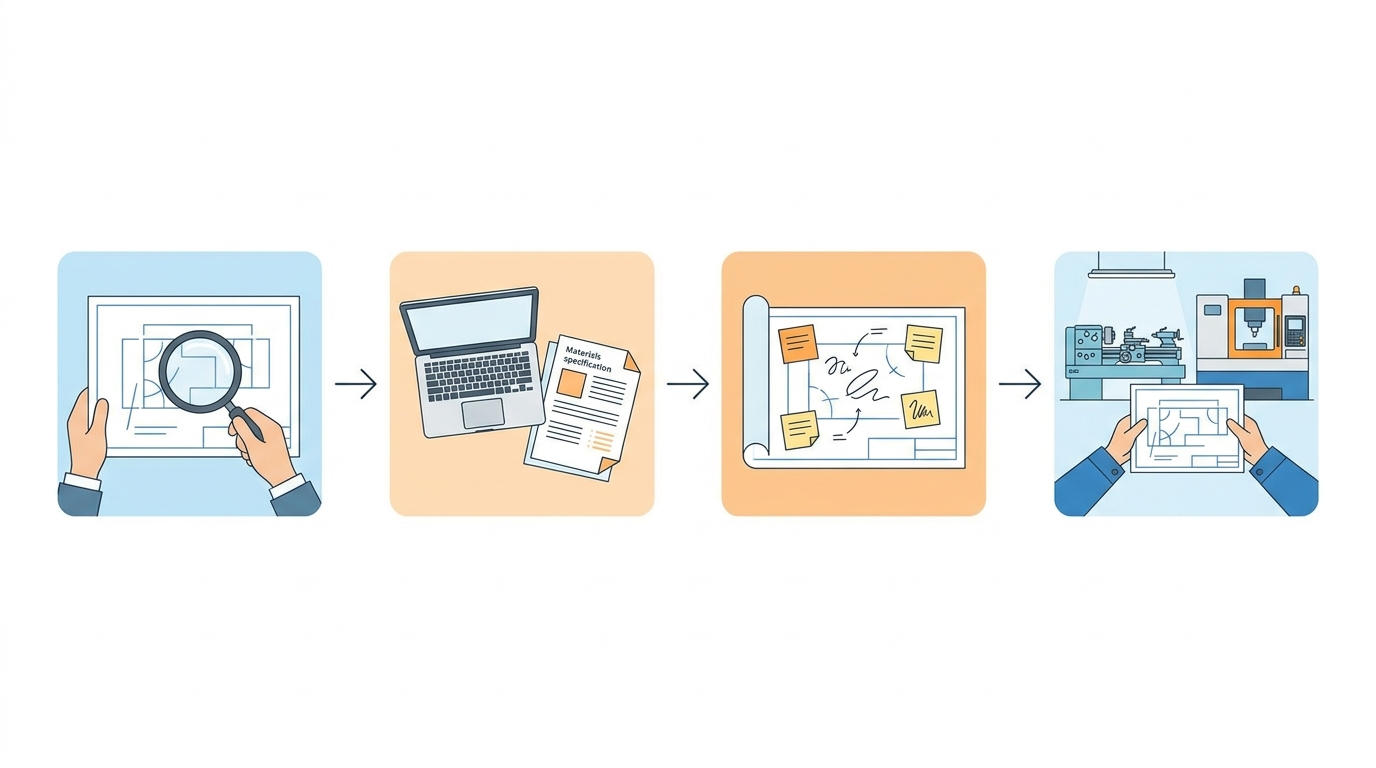
実際の流れは、次の4ステップです。
①図面を読み、材質・熱処理・加工指示の不明点を洗い出す
②ネットや生成AIで下調べし、材料メーカーの資料などで裏付けを取る
③加工上の注意点を整理し、加工業者さんへの依頼時に添える
④その材質・加工内容を得意とする加工業者さんを選定する
生成AIは調べものの入り口としてとても便利ですが、答えをそのまま鵜呑みにはしません。以前ご紹介した生成AI(chatGPT)を用いた営業スタイルではメーカー品のファクトチェックを取り上げましたが、今回は図面をもとに製作する別作加工品での使い方です。
調べた内容は、③の段階で加工業者さんの現場の声と照らし合わせて、はじめてお客さまへお伝えできる情報になります。ここからは、実際に社内で調べた4つの事例をご紹介します。
【事例①:「タフピッチ銅」はC何番?】
図面の材質欄に「タフピッチ銅」とだけ書かれていたケースです。JISの記号で言えば、C1100が代表的です。
純銅系の材料には、主に次の3つがあります。
- C1100:タフピッチ銅
- C1020:無酸素銅
- C1220:りん脱酸銅
タフピッチ銅は導電性・熱伝導性が非常に高く、加工性も良い材料です。一方で、銅の中にわずかに酸素を含むため、水素を含む高温の雰囲気では水素脆化を起こすおそれがあります。
ロウ付けなど熱が加わる工程がある場合は、材質の選び方から見直した方がよいケースもあります。このあたりは切削加工、ロウ付け加工にそれぞれ適しているのはタフピッチ銅(C1100)?無酸素銅(C1020)?で詳しく整理していますので、あわせてご覧ください。
材質記号を確定させてから依頼するだけで、加工業者さんの材料手配もスムーズになります。
【事例②:SKD11に「真空焼入れ」の指示、その理由は?】
図面に「SKD11 真空焼入れ」と指示されていたケースです。最初は「SKD11は、真空焼入れでないといけない材料なのかな?」と思い、調べてみました。
結論から言うと、SKD11の焼入れは真空焼入れだけではありません。焼入性の高い冷間ダイス鋼なので、代表的には次のような方法があります。
- 真空焼入れ(ガス冷却):酸化・脱炭が少なく表面がきれい。金型や精密部品でよく採用される
- 大気炉・雰囲気炉での焼入れ:加熱後、空冷やガス冷却で焼入れする
- ソルトバス(塩浴)焼入れ:均熱性が良く、従来から使われている方法
では、なぜこの図面には真空焼入れの指示があったのか。お客さまに確認したところ、材質の都合ではなく、寸法精度が求められる部品だったためでした。
真空焼入れは酸化・脱炭が少なく、ガス冷却で比較的穏やかに冷やせるため、熱処理による変形や寸法の変化を抑えたい部品で選ばれることが多い方法です。
つまり「SKD11だから真空焼入れ」ではなく、「寸法精度を守りたいから真空焼入れ」という指示だったわけです。
指示の理由が分かれば、加工業者さんへも「熱処理後の寸法変化に注意」「仕上げ工程の取り代をどう見るか」といった注意点を添えて依頼できます。材質の特性だけでなく、図面に込められた意図まで確かめることも、下調べの大切な一歩です。
【事例③:AC4Bのブローチ加工、鉄と何が違う?】
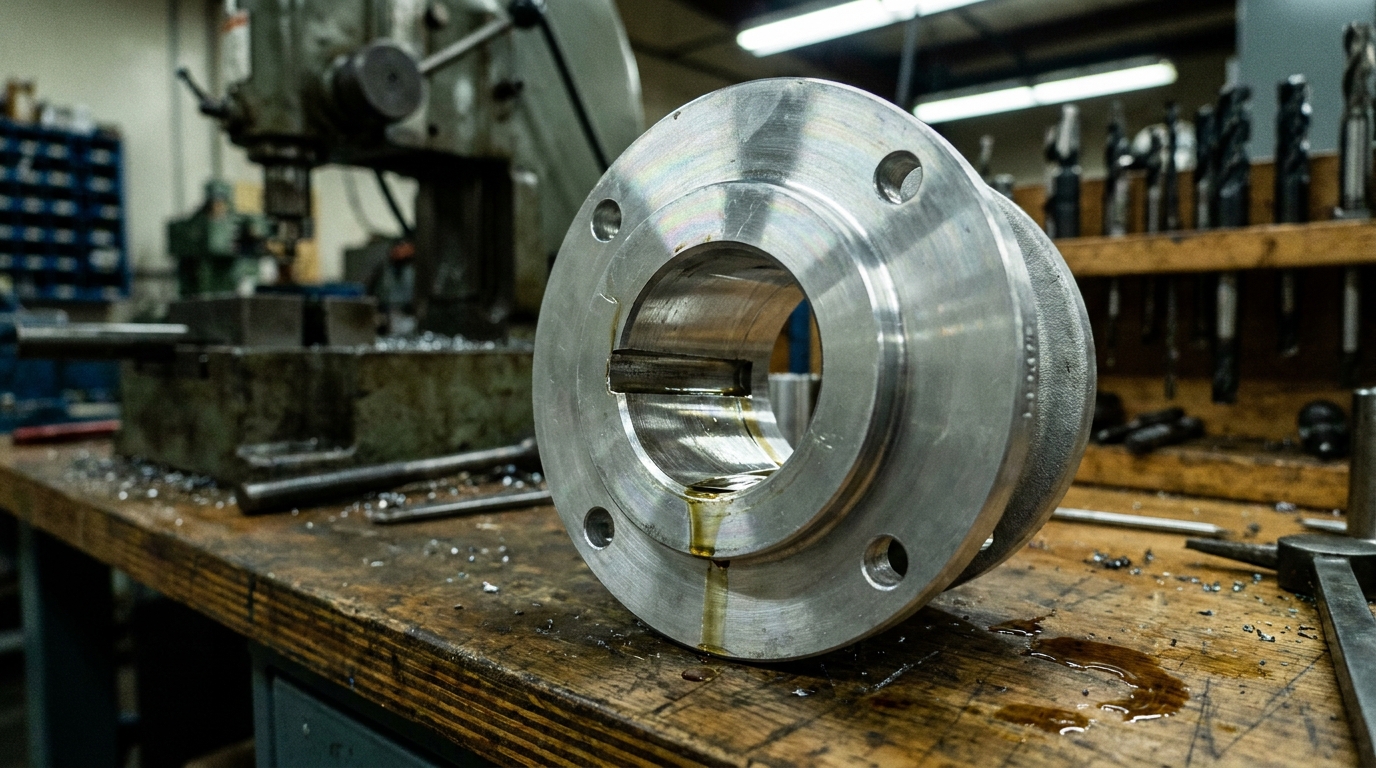
アルミ鋳物(AC4B)の部品に、キー溝やスプラインをブローチ加工で入れる図面です。普段SS400やS45C等の鋼材で加工している感覚のまま依頼すると、思わぬ落とし穴があります。
AC4BはAl-Si-Cu系の鋳造用アルミ合金で、Siがおよそ7〜10%、Cuがおよそ2〜4%含まれます。切削抵抗は鋼より小さいものの、ブローチ加工では次の点に注意が必要です。
- 切りくずの溶着・構成刃先による寸法変化や面荒れ
- 鋳巣・引け巣が加工面に現れる
- 鋳肌を基準にしたときの芯ずれ・取り代不足
- 薄肉部をクランプしたときの変形
- 入口・出口の欠けやバリ
特に鋳巣は、加工条件だけでは防ぎきれない鋳造品質の問題でもあります。「巣が機能面に出たら不合格なのか」を先に決めておかないと、あとでトラブルになりかねません。
ちなみに切削油は、基本的にかけたウェット加工が無難です。冷却よりも、刃への溶着防止と切りくず排出が主な目的になります。
萬代では、依頼時に加工業者さんへ次のような点を確認しています。
- アルミ用に設計されたブローチを使うか(鉄用の流用か)
- 下穴径・ブローチ取り代は適正か
- 切削油と切りくず排出の方法
- 鋳巣が加工面に出た場合の合否基準
- 治具から外した状態で寸法保証するか
同じブローチ盤を持つ加工業者さんでも、アルミ鋳物の加工経験があるかどうかで仕上がりは変わってきます。ここが業者選定のポイントになります。
【事例④:プレス加工の「ひけ」とは?】
板金プレス部品で、加工業者さんから「B寸法にひけが出るので公差保証が難しい」と言われたケースです。
プレス加工でいう「ひけ」は、成形後に材料の流れや張力が不均一になり、表面が局部的にへこんだり、引っ張られたように変形したりする現象を指します。樹脂成形の「ヒケ」とは少し意味合いが違い、現場によって指す内容が異なる現場用語でもあります。
今回の部品は、板材を複数箇所で曲げた形状でした。曲げR付近では材料が塑性変形し、隣接する平坦部も引っ張られるため、曲げの影響を受ける位置で幅が内側へ入り込むことがあります。
ここで確かめたいのは、B寸法が全体的に小さいのか、一部だけ内側にひけて公差を外れるのかという点です。
- 一部だけ小さい:曲げによる局部的なひけの可能性
- 全体が小さい:金型寸法やスプリングバック、曲げ条件そのものを疑う
原因によって打ち手が変わるので、まずは測定位置を決めて、お客さまと加工業者さんの認識をそろえるところから始めます。
【調べた結果を、加工業者の選定と提案に活かす】
下調べの目的は、萬代が加工の専門家になることではありません。お客さまと加工業者さんの間で「前提」をそろえることです。
前提がそろえば、その材質・加工を得意とする加工業者さんを選びやすくなり、見積の比較もしやすくなります。図面どおりの加工が難しい場合でも、現実的な落としどころを探る材料になります。
実際に、図面指示の厳しい超硬合金部品で、加工業者さんから加工上の落としどころをヒアリングし、お客さまと仕様をすり合わせて納品した事例を納入実績④ページでご紹介しています。
図面の読み違いや前提のずれは、見積の時点で気づけば小さな手間で済みます。調べる一手間が、結果的に早く確実な調達につながると考えています♪
別作加工品の調達でお悩みの方はコチラ!
株式会社萬代へは、LINEまたはZoomでもお問い合わせいただけます。
すぐに商談を行いたい!ざっくりとした見積を知りたい!こんな部品でも対応可能?などにご対応いたします。
お気軽にお問い合わせください。
- 現象確認:見積回答のあとで「この仕様では難しい」と差し戻される。
- 数値状況:材質や熱処理の読み違いで見積をやり直した回数は、数えたことがない。
- 使用環境:同じ図面なのに、加工業者ごとに前提も金額もばらばら。
- 発生頻度:初めての材質や加工が入るたびに、同じ確認で足止め。
- 対処状況:図面の不明点を誰に聞けばよいか分からないまま、発注日が迫っている。
お電話でのご相談もお気軽に:078-978-6166